
După ce componentele de granit de precizie sunt șlefuite, o precizie ridicată nu poate fi obținută în mod constant prin simpla asamblare directă. Deteriorările de referință și netezirea care apar în timpul fazei complete de asamblare a mașinii în multe proiecte nu sunt adesea cauzate de calitatea insuficientă a pietrei în sine, ci de operațiuni necorespunzătoare de asamblare. Spre deosebire de oțel și fontă, granitul se caracterizează prin fragilitate ridicată și sensibilitate la sarcini locale concentrate. Suprafața sa de lucru de referință atinge o precizie la nivel nano; orice prindere necorespunzătoare, forță neuniformă sau curățare neglijentă poate duce la pierderi ireversibile de precizie.
Pregătirea pre-asamblare este primul pas ușor trecut cu vederea de mulți ingineri. Lucrările de asamblare nu ar trebui să înceapă imediat după despachetare. Componenta de granit trebuie să stea în interiorul atelierului de asamblare pentru egalizarea temperaturii, astfel încât temperatura pietrei să corespundă complet cu temperatura ambiantă. Dacă există o diferență de temperatură între piatră și mediul înconjurător, expansiunea și contracția termică lentă după asamblare vor crea tensiuni ascunse în interiorul întregii mașini. De asemenea, este necesară o curățare temeinică. Nu ștergeți suprafețele de referință cu fire de bumbac obișnuite sau cu răzuitoare dure. Reziduurile de resturi și particulele de praf metalic de pe suprafețele de montaj vor fi presate în suprafața șlefuită odată fixată, lăsând zgârieturi permanente și deteriorând planul de referință. ZHHIMG furnizează consumabile speciale de curățare și instrucțiuni de operare odată cu produsele livrate pentru a evita astfel de riscuri timpurii.
Soluțiile de poziționare și fixare sunt punctele principale de control pentru asamblarea granitului. Nu se vor utiliza niciodată dispozitive de fixare rigide pentru a fixa strâns marginile laterale ale pietrei sau pentru a se referi direct la suprafețele de lucru. Granitul se mândrește cu o rezistență excelentă la compresiune, dar cu o rezistență slabă la forfecare și impact. Prinderea puternică într-un singur punct declanșează cu ușurință microfisuri invizibile care se extind treptat în timp și provoacă deformări de referință. Practicile industriale mature adoptă suporturi cu contact moale, cu structuri de susținere multipunct distribuite uniform, pentru a dispersa sarcinile, menținând granitul într-o stare liberă și relaxată, fără a introduce solicitări suplimentare de asamblare. Poziția tuturor punctelor de susținere necesită un calcul prealabil pentru a evita secțiunile suspendate și pentru a preveni deformarea prin încovoiere cauzată de greutatea proprie.
Fixarea necesită, de asemenea, o procedură graduală. Atunci când componentele din granit sunt conectate cu baze metalice, șine de ghidare și ansambluri de rulmenți cu aer, șuruburile nu pot fi strânse la cuplul complet dintr-o dată. Trebuie adoptată strângerea diagonală pas cu pas, aplicând cuplul incremental, monitorizând continuu modificările de planeitate. Metalele și granitul diferă în ceea ce privește caracteristicile de dilatare termică. Structurile de compensare trebuie rezervate în faza de proiectare pentru a preveni tragerea reciprocă dintre cele două materiale la variațiile de temperatură, ceea ce impune o solicitare suplimentară continuă asupra granitului. Forțarea de a împinge sau de a demonta piesele de referință din granit pentru a alinia găurile de montare în timpul asamblării este interzisă, deoarece o astfel de aliniere brutală blochează tensiunea reziduală din interiorul pietrei.
Protecția mediului în timpul asamblării este indispensabilă. Chiar și în afara unei camere de metrologie cu temperatură constantă, zona de asamblare trebuie menținută fără praf pentru a evita căderea resturilor de șlefuire și a așchiilor metalice pe suprafețele de referință. În timpul manipulării și ridicării, trebuie utilizate chingi flexibile cu puncte de ridicare predefinite; cablurile de oțel nu pot atinge direct suprafețele de piatră pentru a preveni ciobirea și deteriorarea marginilor. Pentru platformele de granit care necesită asamblarea modulelor de lagăre cu aer și a componentelor optice, personalul trebuie să evite călcarea directă pe suprafețele de lucru de referință. Dacă accesul este obligatoriu în condiții de lucru, trebuie așezate covorașe de protecție speciale pentru a distribui greutatea corporală și a preveni supraîncărcarea locală. 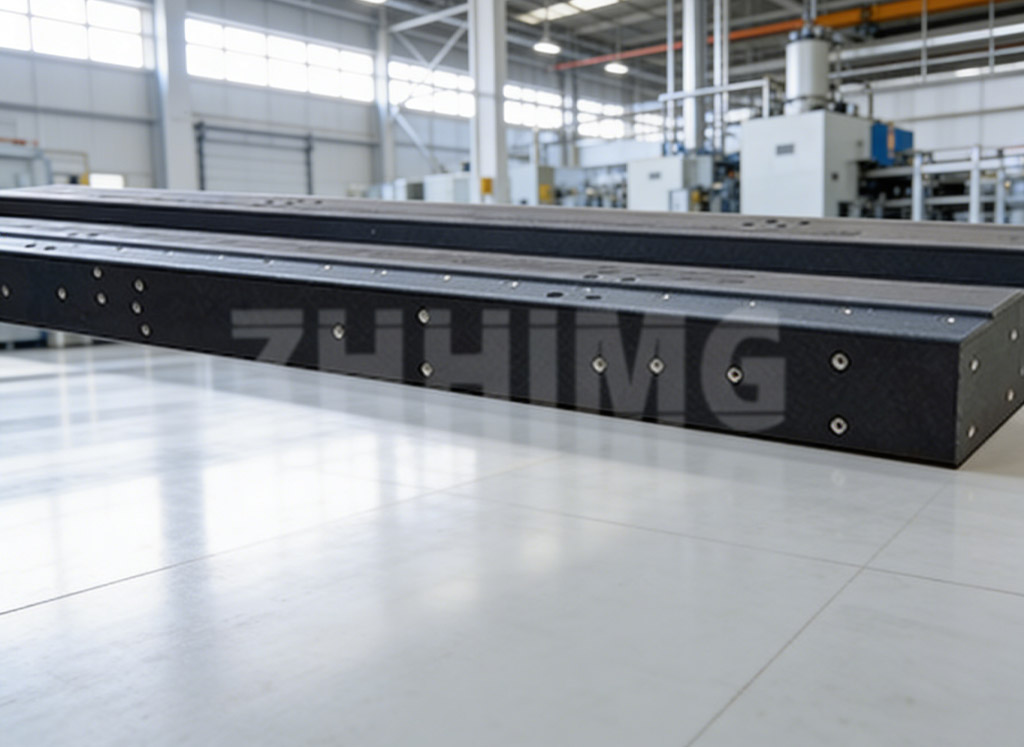
Finalizarea asamblării nu înseamnă punerea în funcțiune imediată. Trebuie rezervată o etapă de repaus și o reinspecție. După ce toți conectorii sunt fixați complet, ansamblul se odihnește o perioadă pentru a elibera tensiunea temporară generată în timpul asamblării, urmată de remăsurarea planeității și liniarității folosind instrumente de înaltă precizie. Dacă se detectează o abatere de precizie, aceasta nu poate fi corectată prin strângerea forțată a șuruburilor. Dezasamblarea este necesară pentru a inspecta condițiile de susținere și montare și pentru a reajusta schema de asamblare. Mulți clienți se grăbesc să pună echipamentul în funcțiune și să sară peste repaus și retestare. Deformarea de referință este descoperită doar în timpul punerii complete în funcțiune a mașinii, ceea ce duce la costuri extrem de mari de refacere.
Pe scurt, principiul de bază pentru asamblarea componentelor de granit de precizie este minimizarea interferențelor forțelor externe și evitarea introducerii de solicitări suplimentare. Granitul oferă o stabilitate dimensională remarcabilă numai atunci când este lipsit de forțe externe nerezonabile și de deteriorări ale suprafețelor dure. De la repaus la temperatură constantă și susținere flexibilă, până la fixarea pas cu pas și reinspecția post-terminare, fiecare detaliu de asamblare protejează reperul inerent de înaltă precizie al pietrei. Bazându-se pe o vastă experiență acumulată în numeroase proiecte, ZHHIMG oferă recomandări de asamblare conform desenelor echipamentelor clienților înainte de livrarea produsului, ajutând clienții să mențină precizia în timpul asamblării și să garanteze funcționarea stabilă pe termen lung a mașinilor complete.
Data publicării: 14 septembrie 2026